在电子电器制造行业,组装线是连接零部件供应与成品出厂的核心环节。一条设计合理的电器组装线,不仅决定产能上限,也直接影响产品一致性和长期运营成本。对于正在寻找组装线厂家的企业而言,理解机械电器设备的配置逻辑与产线组装的关键要点,是做出正确采购决策的前提。
一、电器组装线的基本构成
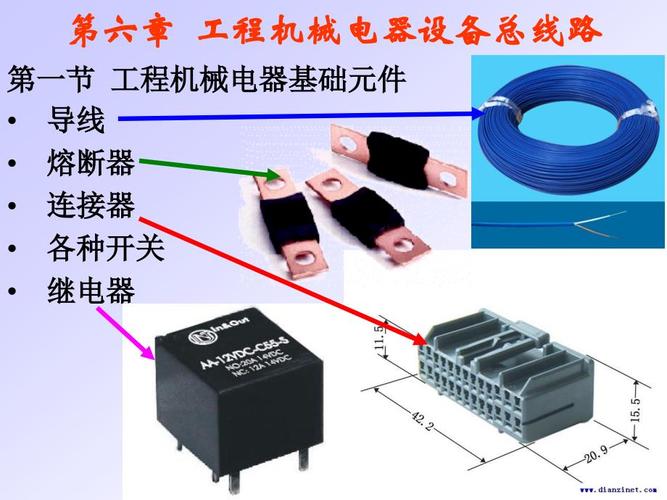
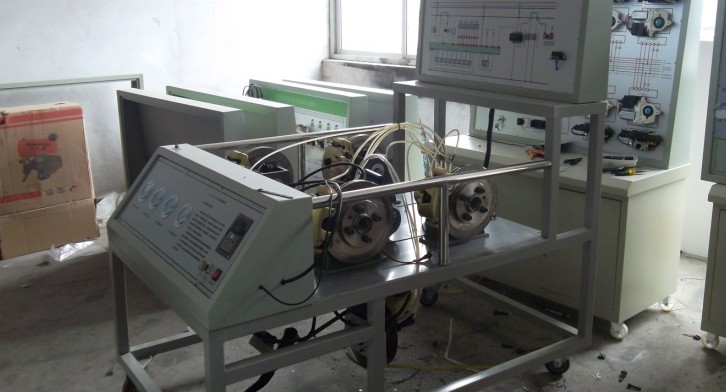
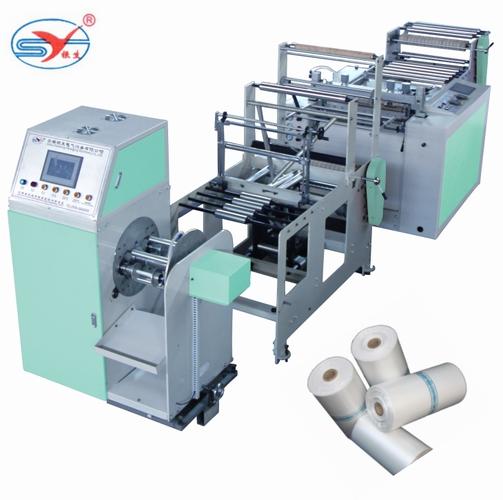
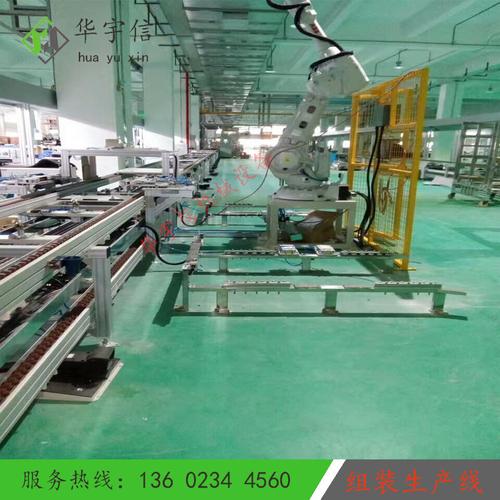
电器组装线通常由输送系统、工位作业台、机械电器设备、检测装置和控制系统组成。输送系统常见皮带线、倍速链、板链线等形式,倍速链因具备积放功能和较高的节拍适应性,在小家电、电源模块等产品组装中应用广泛。工位作业台需根据工序内容配置照明、气源、电源插座、物料盒及防静电设施。机械电器设备则涵盖电动螺丝刀、点胶机、焊接设备、压装机构、测试仪器等,是完成具体装配动作的执行单元。
二、产线布局与节拍设计
组装线厂家在方案设计阶段,需要依据产品工艺流程、目标产能和工序耗时进行节拍平衡。常见做法是先将总装过程拆分为若干工位,测算单件工时,再通过ECRS(取消、合并、重排、简化)方法调整工序分配,使各工位负荷趋于均衡。产线布局上,直线型适合工序较少、场地狭长的场景;U型线便于人员柔性调配和物料集中配送;环形线则适合多品种小批量生产。合理的缓冲工位设置同样重要,可在设备短暂停机或来料波动时维持产线连续性。
三、机械电器设备的选型与集成
机械电器设备的选型应围绕产品特性展开。以电动螺丝刀为例,需根据螺钉规格、扭矩要求和拧紧精度选择合适型号,必要时配置扭矩监控功能以保障装配质量。点胶设备需考虑胶水黏度、出胶量和固化方式;焊接设备则要匹配焊点材料与工艺温度曲线。设备与输送线的集成方式也需提前规划,包括取电取气点位、信号交互接口以及安全防护措施。部分厂家可提供设备联动控制,实现工位动作与线体运行的协同。
四、选择组装线厂家的考量因素
评估厂家时,建议重点关注以下几点:其一,是否具备同行业或相近产品的产线设计经验,可要求查看案例现场或视频资料;其二,机械电器设备的来源与兼容性,明确哪些由厂家自制、哪些外购,以及后续维护的响应时间;其三,产线的可扩展性,包括工位增减、节拍调整和信息化接口预留;其四,安装调试与培训服务,确认厂家是否提供现场调试、操作培训和质保期内的技术支持;其五,报价的完整性,避免遗漏设备、辅材和安装费用导致后期追加成本。
五、验收与运行维护
产线交付前应进行空载运行和带料试产,检查输送平稳性、工位动作可靠性、检测装置准确性以及安全防护有效性。试产阶段可记录各工位实际工时,验证节拍是否达到设计目标。运行维护方面,建议建立日常点检制度,重点检查输送链条张紧度、设备紧固件状态、电气接线可靠性和气路密封性。易损件如皮带、链条、螺丝刀批头等应保持合理库存,减少突发停机对生产的影响。
总而言之,采购电器组装线是一项涉及工艺、设备与管理的系统性工作。选择有经验的组装线厂家,明确机械电器设备的配置边界与集成要求,并在验收和维护环节落实到位的企业,更容易获得一条稳定、高效且可持续优化的生产线。